русский
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
От формовки до загрузки: шесть контрольных точек при проверке стеклянных бутылок
Стеклянные бутылки могут выйти из строя так, что их легко не заметить. На шее волосистая трещина. Скол внутри рта, который становится видимым только при установке застежки. Шов формы, который выглядит как тень, пока бутылка не прижимается к световому коробу. Подобные дефекты могут остаться незамеченными на линии формования и проявиться только позже, на этапе наполнения или упаковки, когда их исправление обходится дороже.
Между этими этапами стоит не одна проверка, а последовательность проверок, расположенных на протяжении всего маршрута производства и упаковки. Каждая проверка имеет свою цель. Следующая последовательность отражает процесс проверки, используемый в HYT Packaging, и общие методы контроля качества, применяемые среди производителей стеклянной тары: ручной визуальный контроль, автоматический машинный контроль, световой контроль, испытания на прочность и эксплуатационные характеристики, предварительная проверка упаковки и повторная проверка упакованных картонных коробок перед отправкой.
Последовательность имеет такое же значение, как и отдельные проверки. Проверка внешнего вида и размеров осуществляется во время прохождения бутылок через производство; прочностные испытания проводятся на образцах; декоративность оценивается после обработки поверхности; Проверка картонных коробок проводится после упаковки бутылок. Бутылка может пройти один этап и не пройти другой, поэтому не следует пренебрегать ни одной проверкой, исходя из предположения, что более поздняя проверка выявит каждый пропущенный дефект.
Критерии приемки являются важной частью системы контроля качества. Заинтересованным сторонам необходимо договориться о том, кто определяет критерии, какие допуски применяются и какой утвержденный образец служит эталоном. Для большинства проектов эти требования должны быть задокументированы в спецификациях заказа до начала оснастки и начала производства. Изменения, внесенные позже, могут увеличить затраты на разработку и повлиять на графики поставок.
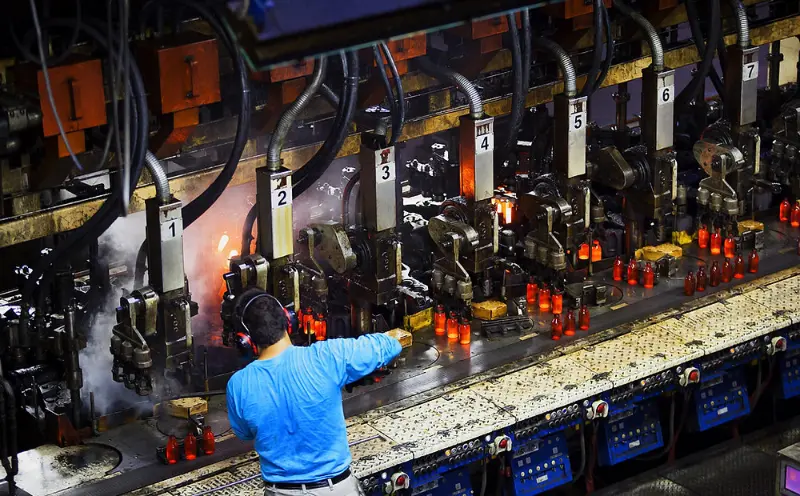 1. Ручная проверка
Натренированные глаза, все еще работающие рядом с машинами
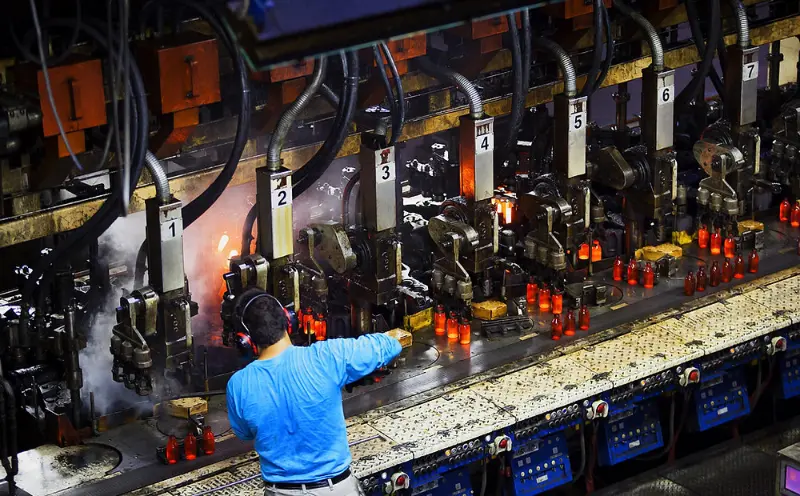
Ручной контроль остается важной частью контроля качества стеклянных бутылок. Даже на заводах, оснащенных системами камерного контроля и лазерными датчиками, инспекторы по-прежнему проверяют бутылки по отдельности в конце конвейера. Некоторые дефекты трудно выявить с помощью фиксированных правил обнаружения, включая царапины, которые становятся видимыми только под определенными углами, слегка неровные плечи и не полностью удаленные швы формы.
Осмотр сосредоточен на пяти основных областях: рот, шея, плечо, тело и основание. Каждая область имеет разные потенциальные дефекты. Некруглая горловина может помешать правильной установке застежки. Скол на горлышке во время заливки может перерасти в трещину. Деформированное основание может сделать бутылку неустойчивой на поддоне или на входе линии розлива. Инспекторы оценивают, соответствует ли каждая бутылка физическим и функциональным требованиям, указанным в ее спецификации.
Ручная проверка также обеспечивает уровень суждения, который автоматизированное оборудование не может полностью заменить. Опытные инспекторы, которые с течением времени работают с одними и теми же конструкциями бутылок, могут распознать изменения еще до того, как они появятся в статистике брака. К ним могут относиться различия в пропускании света через стекло, различия в характеристиках управляемости или незначительные изменения в форме плеч. Такие наблюдения не всегда могут быть включены в формальный план контроля, но они могут помочь выявить развивающиеся производственные проблемы.
Этот этап также помогает проверить, соответствуют ли письменные спецификации реальному внешнему виду готовых бутылок. Чертеж может определить приемлемый размер чипа, но он не может полностью продемонстрировать, насколько заметен этот чип на готовой бутылке. Инспекторы и клиенты могут оценить это более эффективно, совместно исследуя физические образцы и подтверждая согласованные стандарты внешнего вида.
Что ловит:Видимые дефекты внешнего вида и изготовления, оцененные по утвержденному образцу и согласованным спецификациям продукции.
2. Автоматическая проверка машины
Стабильность на скорости линии
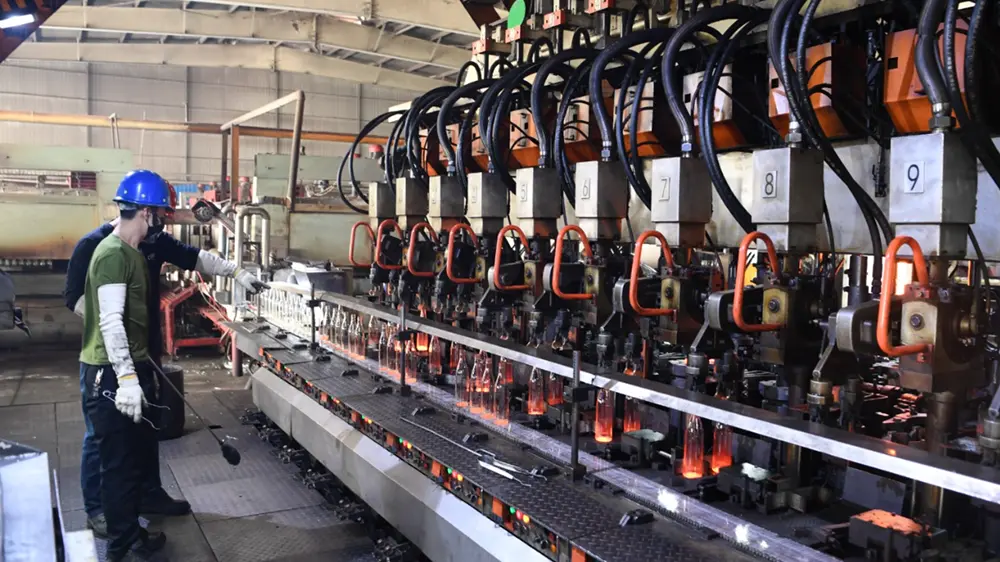
Там, где ручной контроль обеспечивает человеческое суждение, автоматический машинный контроль обеспечивает повторяемость. Станции камер и датчиков проверяют характеристики, для которых они были настроены, включая допуски на размеры, отделку горловины, дефекты боковых стенок и основания, трещины и неровности формы. Каждая бутылка оценивается по одинаковым порогам обнаружения на протяжении всего производственного цикла.
Дефектные бутылки обычно автоматически отбраковываются и снимаются с конвейера перед переходом на следующий этап производства. Это помогает предотвратить попадание дефектной стеклянной тары в зону упаковки, где треснувшая бутылка может повредить соседние бутылки и окружающую коробку.
Однако способность обнаружения инспекционной машины зависит от ее датчиков, алгоритмов и конфигурации. Дефект, выходящий за пределы определенных параметров обнаружения, может пройти через систему, а чрезмерно строгие настройки могут привести к ненужным отклонениям. По этой причине проверку оборудования лучше всего понимать как контролируемый процесс проверки, а не как гарантию того, что каждый возможный дефект будет выявлен.
Производственные линии могут использовать несколько станций контроля для проверки различных характеристик бутылок. Их совокупная эффективность по-прежнему зависит от возможностей оборудования, чувствительности обнаружения и конфигурации линии. В результате две фабрики, использующие схожие процессы контроля, могут получить разные результаты обнаружения и отбраковки.
Что ловит:Размерные и структурные дефекты на производственной скорости оцениваются по заранее заданным пороговым значениям обнаружения машины.
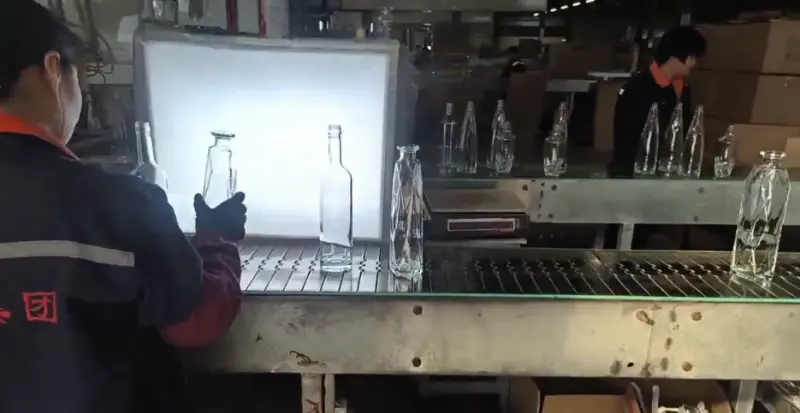
3. Визуальный осмотр с помощью света
Что световой короб делает видимым
Некоторые дефекты стекла легче обнаружить при контролируемом освещении. Если держать прозрачную бутылку на ярком фоне, то особенности, которые трудно увидеть при обычном заводском освещении, становятся более очевидными. К ним относятся пузырьки внутри стеклянной стенки, камни и посторонние включения, мелкие трещины, идущие от дна, неравномерное распределение стекла и волнистость поверхности, которые могут повлиять на внешний вид готовой бутылки.
Метод контроля хорошо известен, но критерии приемки необходимо определить в соответствии с предполагаемым применением. Размер пузырька, количество, расположение, тип включения и пороги видимости могут различаться в зависимости от проекта. Например, дефекты, заметные на прозрачномстеклянная бутылка ликераможет быть менее заметным на бутылке с распылением краски, глазурью или гравировкой.
Световой контроль также имеет ограничения. Дефекты, расположенные глубоко внутри стеклянной стены или расположенные параллельно углу обзора, могут оказаться труднообнаружимыми. Дополнительный осмотр машины или разрушающее испытание образцов могут потребоваться, если эти дефекты представляют особый риск.
По этой причине критерии приемки должны основываться на том, что метод проверки действительно может проверить, а не на нереалистичных ожиданиях полной прозрачности. Требование, которое невозможно последовательно проверить путем визуального осмотра, может стать источником разногласий при приемке продукции.
Что ловит:Чистота, прозрачность, внутренние включения и качество поверхности оцениваются при контролируемом освещении в соответствии с документально подтвержденными пределами.
4. Тестирование силы и производительности
Выдержит ли бутылка то, что происходит после ее наполнения
Внешний вид – это лишь часть качества стеклянной бутылки. Бутылка, которая выглядит правильно, но проваливается под укупорочную головку, внутри пастеризатора или на дне сложенного ящика, по-прежнему непригодна для использования по назначению. Тестирование производительности помогает оценить эти риски до того, как продукты достигнут этапов наполнения и распределения.
Во время испытаний определенный образец подвергается определенным механическим нагрузкам, внутреннему давлению или изменениям температуры. Затем результаты сравниваются с критериями приемки, установленными для конструкции бутылки и ее предполагаемого использования.
Четыре категории тестирования охватывают множество общих требований, хотя могут быть включены дополнительные методы, если приложение их требует.
| Метод испытания | Что измеряет тест |
|---|---|
| Испытание на вертикальную нагрузку или сжатие | Какую силу, направленную вниз, может выдержать бутылка в определенных условиях испытаний. |
| Испытание внутреннего давления | Устойчивость к внутреннему давлению, особенно для бутылок, предназначенных для хранения содержимого под давлением. |
| Испытание на термический удар | Устойчивость к быстрым изменениям температуры при определенных условиях испытаний. |
| Другие специальные тесты производительности | Дополнительные механические требования или требования, специфичные для конкретного применения, определяются в заказе. |
Выбор методов испытаний зависит от конструкции бутылки, характеристик стекла, предполагаемого применения и применимых критериев приемки. Не каждая бутылка требует одинаковой комбинации тестов.
Результаты испытаний относятся к проверенным образцам, а не к автоматической сертификации каждой бутылки в производственной партии. Размер и выбор выборки являются важными частями метода тестирования. Проходящий образец предоставляет информацию о производственном процессе и тестируемой продукции, но его не следует интерпретировать как доказательство того, что каждая единица партии была протестирована индивидуально. Поэтому в отчете об испытаниях должен быть указан образец и условия, в которых проводилось испытание.
 Также важно отличать испытания на прочность от измерения твердости. В этих методах используется разное оборудование и оцениваются разные свойства. Результат измерения твердости не может рассматриваться как замена испытания на механическую прочность, и в отчетах о проверке должен быть указан фактически использованный метод.
Что ловит:Проблемы с механическими и термическими характеристиками, измеренные на определенных образцах в соответствии с критериями тестирования для конкретного применения.
5. Проверка перед упаковкой
Последний взгляд перед закрытием коробки
Упаковка близка к двери с односторонним движением в производственном процессе. После того как бутылки подсчитаны, расставлены, защищены и запечатаны в картонные коробки, выявление дефекта становится более сложным. Возможно, потребуется повторно открыть картонные коробки, сверить количества и восстановить поддоны. Проверка перед упаковкой помогает предотвратить попадание несоответствующей продукции на эту стадию.
Проверка охватывает внешний вид, характеристики продукта, количество и, где это применимо, качество отделки поверхности.
Для декорированных стеклянных бутылок контрольный список проверки включает дополнительные пункты:
- Расположение логотипа и регистрация печати
- Стабильность цвета на протяжении всего производственного цикла
- Внешний вид покрытия и укрывистость
- Качество отделки поверхности
- Другие характеристики декора, согласованные под заказ
Оформление является важной частью процесса проверки, поскольку утвержденный дизайн должен соответствовать критериям качества. Печать, глазурь, окраска распылением и гравировка обычно определяются при разработке продукта. Как только обработка поверхности становится частью утвержденного проекта, ее внешний вид и применимые допуски также должны быть включены в критерии приемки.
Номер украшения, одобренный визуально, но не имеющий письменных допусков, может стать источником разногласий во время окончательной проверки. Предварительное документирование цвета, положения, покрытия и приемлемого внешнего вида делает процесс проверки более последовательным.
Сама упаковка также является частью проверки. Разделители, защитные вставки и конфигурация картонной коробки определяют, насколько хорошо бутылки защищены от перемещения и контакта бутылок с бутылками во время транспортировки. Коробка, прошедшая проверку на упаковочном столе, все равно может быть уязвима для повреждений при транспортировке, если ее внутреннее устройство не обеспечивает достаточную защиту.
Что ловит:Соответствие продукции, качество оформления, количество и готовность упаковки до запечатывания коробок.
6. Предотгрузочная проверка
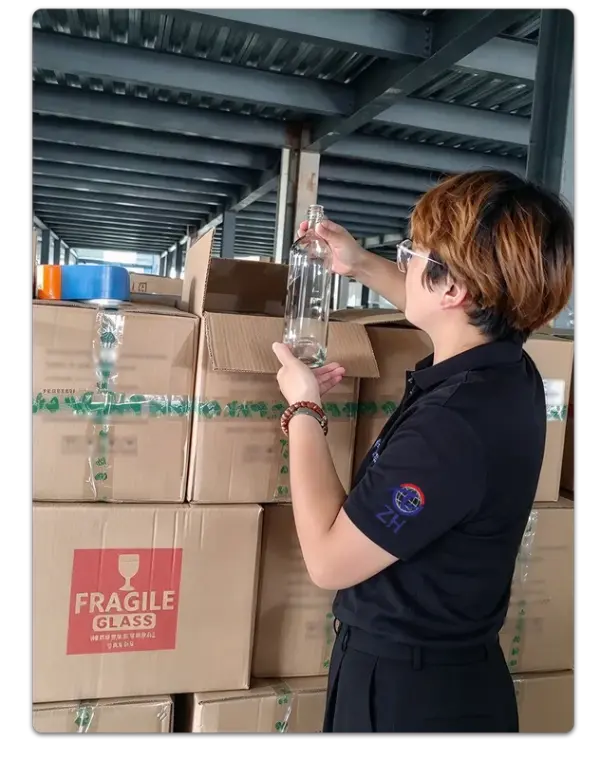 Повторное открытие коробки для проверки коробки
Предотгрузочная проверка дает вторую возможность проверить продукцию, которая уже прошла предыдущие проверки качества. Отобранные коробки открываются в соответствии с согласованным планом отбора проб. Бутылки внутри повторно проверяются на внешний вид, видимые дефекты, технические характеристики и качество отделки. Инспекторы также проверяют упаковочное оборудование, чтобы убедиться, что бутылки правильно расположены и защищены.
Это этап проверки, на котором оценивается продукция в ее фактическом состоянии при транспортировке, а не в исходном производственном состоянии. Он может выявить повреждения при транспортировке, ошибки упаковки и проблемы, связанные с погрузкой, которые могли не возникнуть во время предыдущих производственных проверок.
Количество открываемых коробок зависит от требований заказа, объема поставки, стоимости продукта и согласованного плана отбора проб. В разных проектах могут использоваться разные уровни выборки. Важно то, чтобы метод контроля и критерии приемки были согласованы заранее и применялись последовательно, чтобы утверждение или отклонение отгрузки могло быть подкреплено документально оформленными требованиями, а не субъективным суждением.
В результате получается дополнительная точка контроля, когда товар уже упакован, маркирован, сложен и ждет погрузки.
Что ловит:Упакованная продукция и состояние упаковки повторно проверяются на соответствие согласованному плану отбора проб перед погрузкой.
Фокус проверки:Перепроверка выбранной упакованной продукции, состояния картонной коробки и защитной упаковки перед отправкой.
Шесть проверок, одна система
Бутылка, дошедшая до линии наполнения, прошла шесть видов проверок
Каждая проверка отвечает на отдельный вопрос. Бутылка выглядит правильно? Находятся ли его размеры в пределах допуска? Стекло оптически чистое? Может ли он выдержать предполагаемые условия эксплуатации? Соответствует ли оформление утвержденному дизайну? Остался ли продукт защищенным во время упаковки?
Ни один этап не охватывает все эти требования, и этапы проверки не могут заменить друг друга. К тому моменту, когда бутылку запечатывают в картонную коробку, большинство возможностей исправить производственные дефекты уже упущены. Вот почему проверки, проводимые на ранних этапах производственного процесса, так же важны, как и окончательные проверки перед отправкой.
Эффективность системы зависит от четко документированных критериев приемки. Проверка стекла включает практические решения относительно приемлемых размеров пузырьков, видимости швов формы, дефектов поверхности и количества дефектных бутылок, разрешенных в образце. Эти требования должны быть согласованы между потребителем и поставщиком до начала производства, а не обсуждаться впервые после поставки.
Поставщики, которые документируют критерии проверки для конкретного проекта и сохраняют утвержденные эталонные образцы, могут поддерживать более последовательные стандарты качества и уменьшать разногласия во время приемки продукции. Для индивидуальногостеклянная бутылка ликераВ проектах эти детали особенно важны, когда форма бутылки, прозрачность стекла, обработка поверхности и декор — все это является частью окончательной спецификации.
Такая структура контроля не уникальна для одного производителя. Он отражает практический подход, используемый в отрасли стекольной тары: дефекты могут возникать на разных этапах производства, а проверки, проводимые на разных этапах, помогают выявить проблемы, которые могут быть упущены при единственной окончательной проверке.
Компания HYT Packaging придерживается этого многоэтапного подхода к проверке, при этом приоритеты проверки определяются конструкцией бутылки, производственным процессом и предполагаемым применением.
Для клиентов, оценивающих поставщика стеклянных бутылок, более полезный вопрос заключается не просто в том, сколько проверок проводится, а в том, имеет ли каждая проверка четкие, документированные критерии приемки. Шесть проверок с неопределенными пределами обеспечивают меньшую уверенность, чем меньшее количество проверок, поддерживаемых конкретными стандартами, определенными методами отбора проб и утвержденными эталонными образцами.
Похожие новости
- Почему керамический графин для виски Rooster — идеальный выбор для упаковки спиртных напитков премиум-класса
- Почему круглая стеклянная бутылка спиртных напитков «Аризона» объемом 750 мл — отличный выбор для упаковки спиртных напитков премиум-класса
- Новая стеклянная бутылка для водки, изготовленная по индивидуальному заказу: упаковка HYT для североамериканского бренда спиртных напитков
- Почему стеклянный кувшин для спиртного объемом 1,75 л с ручкой — разумный выбор для современной упаковки напитков
- HYT Packaging запускает новую линию легких бутылок из флинтового стекла для поддержки брендов низкоуглеродистых напитков
- Как стеклянная бутылка для ликера Bellissima с длинным горлышком и пробковой крышкой может улучшить ваш бренд напитков
Оставьте мне сообщение
новые продукты



Новости Рекомендации